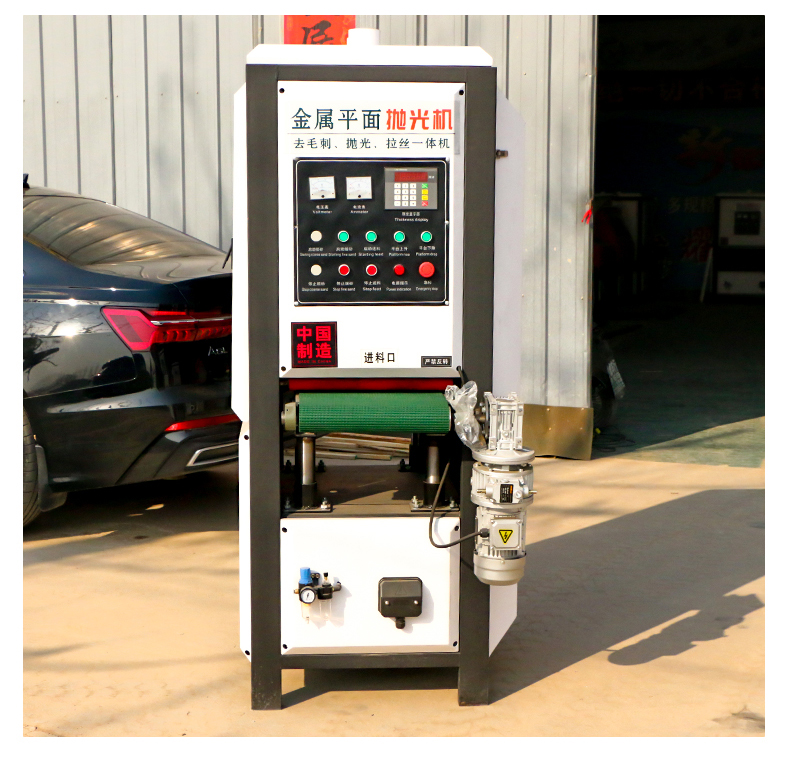
平面去毛刺机主要应用于钣金加工、激光切割、冲压加工等行业,解决板材切割后边缘残留毛刺和熔渣的问题。激光切割和等离子切割后的工件边缘通常会附着熔渣和挂渣,冲压件边缘会有剪切毛刺,这些缺陷如果不处理会影响后续装配、喷涂和焊接质量。平面去毛刺机通过输送带进料,工件经过砂带磨头和毛刷辊后,上下表面和边缘毛刺一次性去除。
该设备的核心特点是:一是双面同时处理,工件上下表面和边缘一次进料完成;二是毛刷辊可万向转动,能处理异形件和复杂轮廓的边缘毛刺;三是加工过程不影响板材尺寸精度,去除量可控。设备按加工宽度分为 600mm、800mm、1000mm、1300mm 等规格,
可匹配不同幅面的板材加工需求。
加工对象:激光切割件、等离子切割件、冲压件、钣金件、板材
加工功能:去毛刺、去熔渣、边缘倒圆角、表面拉丝、除锈
处理方式:双面同时处理,砂带+毛刷辊组合工艺
(二)工作原理与结构组成
平面去毛刺机的工作原理分为两个阶段:第一阶段为砂带粗磨,工件在输送带上水平前进,经过水平布置的砂带磨头,砂带以高速磨削工件上表面的氧化皮和突出毛刺;第二阶段为毛刷辊精抛,工件经过万向毛刷辊组,毛刷辊在高速旋转的同时沿轴线摆动,刷毛以不同角度接触工件边缘和表面,将细小毛刺和挂渣刷除,同时对边缘进行倒圆角处理。设备主要结构包括:输送系统采用 PVC 输送带或链板式输送,速度变频可调;砂带磨头由大功率电机驱动,砂带张紧和调偏机构自动控制;万向毛刷辊由多组尼龙丝或铜丝毛刷组成,毛刷辊可左右摆动,摆动幅度和频率可调;吸尘系统配套大风量吸尘器,收集打磨产生的粉尘;控制系统采用 PLC 控制,触摸屏设置参数,各磨头单独启停。
输送带:PVC 耐磨输送带或链板式,宽度按机型配置;
砂带磨头:1-2 组,电机功率 7.5-18.5kW;
毛刷辊:3-6 组万向摆动毛刷,单组功率 1.5-2.2kW;
控制方式:PLC+触摸屏,参数数字化设置。
适用行业与加工场景
平面去毛刺机广泛应用于以下行业:激光切割加工行业,用于不锈钢板、碳钢板激光切割后的挂渣去除和边缘倒钝;钣金加工行业,用于冲压件、折弯件边缘毛刺处理;机箱机柜行业,用于机柜门板和框架件的去毛刺和表面拉丝;厨具行业,用于不锈钢厨具板材的表面处理和边缘去毛刺;汽车零部件行业,用于钣金冲压件的精整处理。
在工艺选择上,根据毛刺类型和加工要求配置不同磨料:对于激光切割挂渣较厚的碳钢件,选用粗砂带(80#-120#)先去除挂渣,再用毛刷辊精修边缘;对于不锈钢板表面拉丝处理,选用细砂带(240#-320#)加工出均匀拉丝纹,毛刷辊同步处理边缘;对于铝合金件,选用尼龙刷辊,避免铝件表面划伤。加工后的边缘圆角通常可达 R0.2-R0.5mm,满足大部分喷涂和装配要求。
操作与维护要点
操作方面:根据板材厚度调节砂带磨头下压量和毛刷辊高度,避免过磨损伤板材表面。首件加工应低速试运行,检查去毛刺效果和表面平整度。对于较小的零件,需开启真空吸附功能固定工件,防止加工过程中工件移位。加工完成后应及时清理输送带和毛刷辊上附着的金属碎屑。
维护方面:每班清理吸尘管道和集尘箱,保持除尘系统通畅。每周检查砂带磨损和张紧情况,毛刷辊刷毛磨损到一定程度后应整体更换。每月对输送带张紧度和跑偏情况进行调整,检查各传动部件润滑状态。长期停机时应升起磨头和毛刷辊,减轻输送带受压变形。